

Ping
PING abre las puertas de su laboratorio: así diseña y fabrica sus propias varillas de golf de fibra de carbono
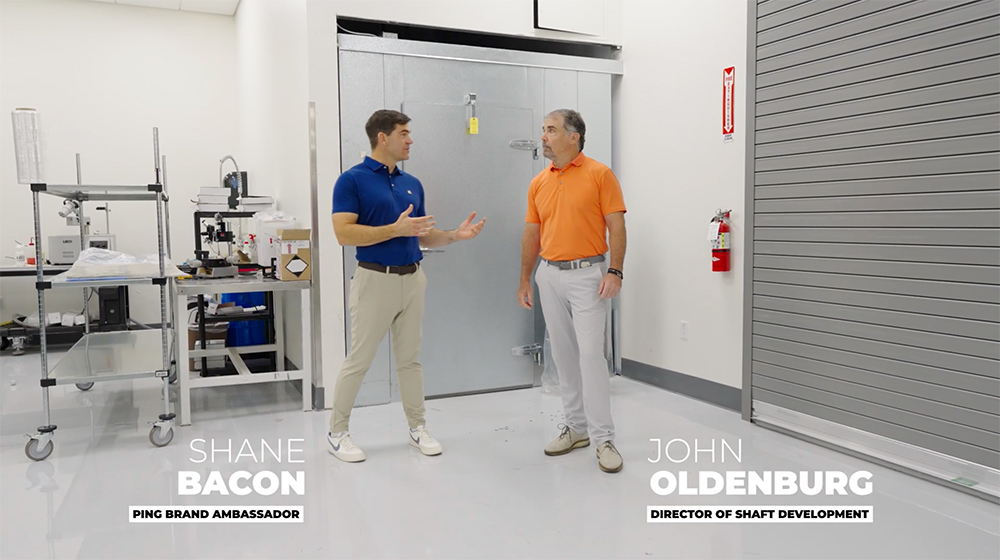
PING nos muestra como construye sus propias varillas a través de un recorrido por su Shaft Lab.
La compañía estadounidense desarrolla sus propias varillas de grafito en un laboratorio especializado, donde combina ingeniería de materiales, diseño informático, fabricación artesanal y pruebas de precisión.
John Oldenburg, director de Desarrollo de Varillas de PING, explica paso a paso un proceso que permite adaptar cada componente a las necesidades del jugador y trabajar conjuntamente con el diseño de las cabezas y los grips para conseguir un palo perfectamente equilibrado.
5 Noviembre 2026 – ¿Alguna vez te has preguntado cómo se fabrica una varilla de golf? Cuando un jugador elige un driver, una madera de calle o un híbrido, suele prestar mucha atención a la cabeza, al loft, al peso o a la marca de la varilla. Sin embargo, detrás de ese componente aparentemente sencillo se esconde un complejo trabajo de ingeniería que influye directamente en el vuelo de la bola, la velocidad de swing, el lanzamiento y la precisión.
PING ha querido mostrar ese mundo desde dentro a través de un recorrido por su Shaft Lab, el laboratorio especializado en el diseño y fabricación de varillas de fibra de carbono de la compañía. El encargado de descubrir sus instalaciones es Shane Bacon, embajador de la marca, acompañado por John Oldenburg, director de Desarrollo de Varillas, un profesional con más de 30 años de experiencia en este sector.
La visita permite comprender por qué PING ha apostado por desarrollar sus propias varillas, en lugar de limitarse a encargar componentes a fabricantes externos y comercializarlos bajo su nombre. Una filosofía que persigue algo muy concreto: que la cabeza, la varilla y el grip funcionen como un único sistema.
Del congelador al diseño: la importancia de los materiales
Oldenburg explica que PING decidió dar un paso adelante en el desarrollo de sus propias varillas hace aproximadamente cinco años, cuando se incorporó a la compañía. Desde entonces, el fabricante ha construido progresivamente un laboratorio que permite diseñar, desarrollar, fabricar prototipos y probar sus propias creaciones.
El proceso comienza, curiosamente, en un congelador. Allí se almacenan grandes rollos de un material denominado prepreg, una fibra de carbono previamente impregnada con resina epoxi. Esta combinación es fundamental: la fibra aporta la resistencia y rigidez, mientras que la resina actúa como adhesivo para mantener unidos los filamentos.
Pero no existe una única fibra de carbono. Oldenburg muestra que se trabaja con una amplia familia de materiales, cuyas características varían en rigidez y densidad. Esta diversidad permite modificar el comportamiento de una varilla, ajustando su perfil de flexión, torsión, peso y equilibrio.
A partir de esos materiales, el equipo realiza el diseño mediante un programa informático desarrollado internamente. Se establecen los objetivos de rigidez, torsión, peso y longitud, seleccionando qué materiales se utilizarán y en qué posición se colocarán.
La orientación de las fibras resulta especialmente importante. Las dispuestas longitudinalmente, siguiendo el eje de la varilla, controlan principalmente su rigidez. En cambio, las colocadas en ángulos de +45 y -45 grados ayudan a controlar la torsión, es decir, la resistencia del conjunto a retorcerse durante el swing.
Una construcción por capas, casi como enrollar un cigarro
Una vez definido el diseño, los rollos de prepreg se extienden sobre una mesa y se cortan siguiendo patrones específicos. No son piezas rectangulares: tienen formas cónicas para adaptarse al mandril, una herramienta metálica sobre la que se construirá la varilla.
Las diferentes capas se colocan siguiendo una secuencia precisa. Primero se preparan las fibras anguladas, que se unen mediante una mesa de vacío durante unos diez minutos. La presión permite que las láminas queden adheridas y facilita su posterior manipulación.
A continuación, llega uno de los momentos más interesantes del proceso: el enrollado. La varilla se construye colocando sucesivas capas de fibra de carbono alrededor del mandril, de una manera que Oldenburg compara con enrollar un cigarro.
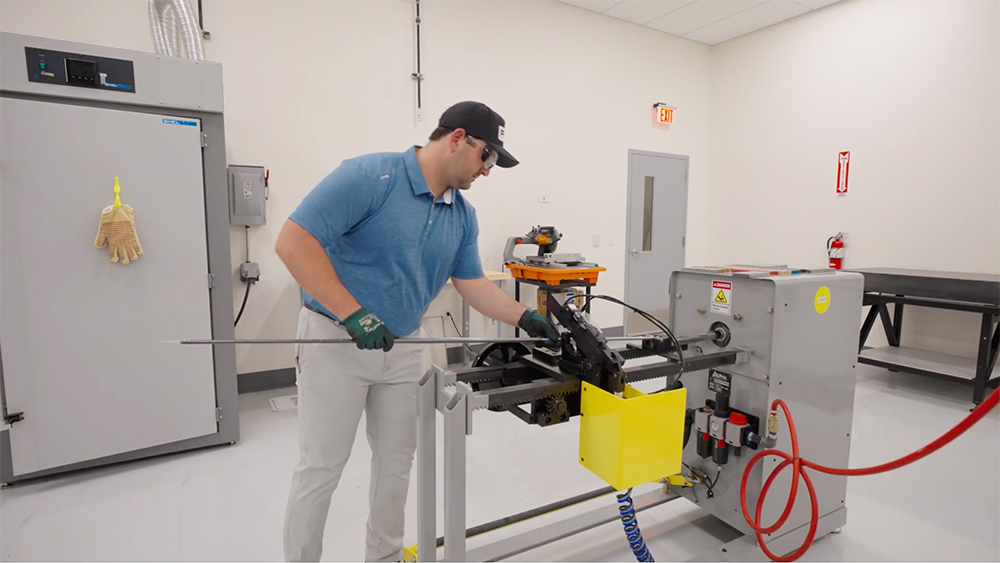
Algunas piezas pueden colocarse manualmente, mientras que otras requieren una máquina denominada platen roller. Esta aplica presión de manera uniforme y se adapta a la forma cónica del mandril, evitando que queden bolsas de aire entre las capas.
El propio mandril también forma parte del diseño. Su diámetro, la dimensión de la punta y la zona superior, así como sus diferentes conicidades, influyen en el comportamiento final de la varilla.
Una vez completado el enrollado, el conjunto se recubre con una cinta de polietileno que mantiene las capas compactas durante el siguiente paso: el curado.
El horno transforma la fibra en una varilla sólida
Las varillas se introducen suspendidas en un horno, normalmente en lotes de entre cinco y veinte unidades. El proceso de curado dura aproximadamente dos horas, aunque depende del tipo de resina empleado.
La temperatura aumenta progresivamente hasta alcanzar unos 180-200 °F (82-93 °C). En ese punto, la resina adquiere una viscosidad muy baja y se vuelve más fluida, permitiendo que el aire atrapado entre las capas pueda salir gracias a la presión ejercida por la cinta exterior.
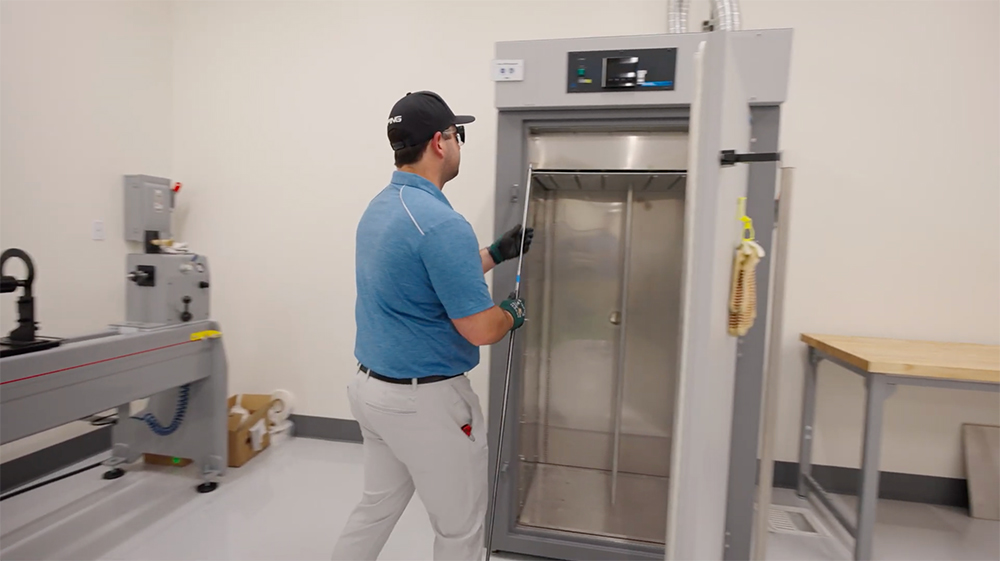
Posteriormente, la temperatura sube hasta aproximadamente 275-280 °F (135-138 °C). Es entonces cuando se produce el denominado entrecruzamiento de los polímeros cross-linking, que endurece definitivamente la resina y convierte el conjunto en una estructura sólida.
Después del horno, la varilla se separa del mandril mediante una máquina extractora neumática. El resultado es ya un tubo hueco de fibra de carbono, aunque todavía presenta irregularidades superficiales provocadas por la salida de la resina durante el curado.
Estas pequeñas crestas, conocidas como resin flash, no representan un defecto de fabricación. Sin embargo, deben eliminarse mediante dos procesos de lijado: uno inicial para rebajar las irregularidades y otro más fino para conseguir una superficie perfectamente uniforme, preparada para recibir la pintura.
Precisión milimétrica antes de llegar al campo
El siguiente paso es especialmente importante para garantizar que la varilla pueda montarse correctamente en la cabeza del palo. Se rectifica la punta mediante una máquina de precisión, adaptándola a las dimensiones del hosel.
Oldenburg explica que las tolerancias son extremadamente exigentes: el ajuste puede realizarse con una precisión de una milésima de pulgada (0,0254 mm). Esto permite asegurar el espacio adecuado para el adhesivo y conseguir una unión sólida entre la varilla y la cabeza.
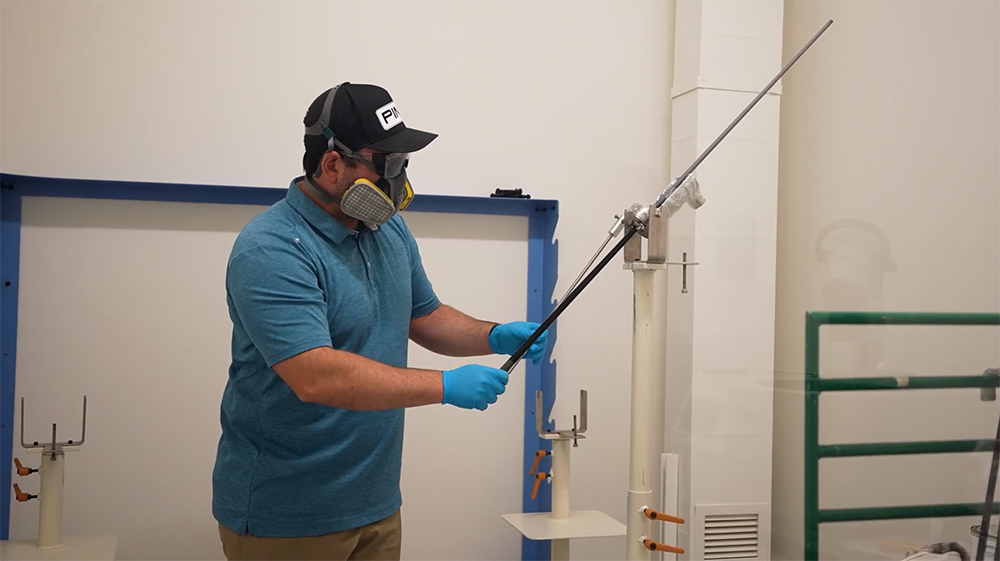
La instalación también dispone de una sala de pintura con condiciones ambientales controladas para evitar la presencia de polvo. PING utiliza un sistema de pintura por inmersión, que deja una fina capa uniforme sobre la superficie. El laboratorio no está concebido para realizar grandes diseños gráficos o acabados de colores complejos, sino para proporcionar una protección básica y preparar las varillas destinadas a pruebas, jugadores profesionales y colaboradores comerciales.
Uno de los datos más interesantes que aporta Oldenburg es que, en una producción industrial bien diseñada, el rendimiento mecánico puede alcanzar aproximadamente el 97%. Los mayores problemas de fabricación suelen aparecer en la pintura y los gráficos, donde determinados acabados pueden generar porcentajes de rechazo mucho más elevados. No obstante, estos defectos estéticos permiten, en ocasiones, retirar la pintura y repetir el proceso.
Una varilla diseñada para cada cabeza y cada jugador
Más allá de la fabricación, la verdadera diferencia de la filosofía PING está en la integración de todos los componentes. Antes de desarrollar una nueva varilla, el equipo de Oldenburg se reúne con el responsable del diseño de la cabeza para conocer qué objetivos persigue el nuevo modelo: modificar el lanzamiento, reducir o aumentar el spin, cambiar las tendencias de vuelo hacia la izquierda o la derecha o conseguir determinadas sensaciones.
A partir de ahí, se desarrolla una varilla que ayude a conseguir esos objetivos. La compañía también trabaja con los grips, de manera que cabeza, varilla y grip se diseñan como un conjunto equilibrado.
La versatilidad de la fibra de carbono permite abarcar perfiles muy diferentes. Oldenburg pone como ejemplo a los jugadores júnior que mueven el driver a 40 mph (64 km/h), pero también a profesionales de máximo nivel, como Bubba Watson, capaces de alcanzar velocidades de swing de 125 mph (201 km/h) y velocidades de bola de 190 mph (306 km/h).
El objetivo es que cada jugador disponga de una varilla que responda a sus características y necesidades.
Este recorrido por el Shaft Lab permite entender que una varilla de golf es mucho más que un tubo de carbono con una determinada flexibilidad. Es el resultado de una combinación de materiales, geometrías, orientación de fibras, procesos térmicos y controles de precisión. Y, sobre todo, una pieza que PING considera inseparable del resto del palo.
Por MIGUEL ANGEL BUILPING SHAFT LAB: 5 PREGUNTAS Y RESPUESTAS
1) ¿Por qué PING fabrica y desarrolla sus propias varillas?
Porque quiere controlar directamente el diseño, el desarrollo, la fabricación de prototipos y las pruebas de sus varillas, en lugar de limitarse a comprar componentes de otros fabricantes y comercializarlos con su marca. Así puede adaptarlas específicamente a las cabezas y grips que desarrolla.
2) ¿De qué material están hechas las varillas de grafito?
Se fabrican con fibra de carbono preimpregnada con resina epoxi, un material conocido como prepreg. PING utiliza diferentes tipos de fibras, con distintas propiedades de rigidez y densidad, para modificar el peso, el perfil de flexión y la resistencia a la torsión.
3) ¿Qué diferencia hay entre las fibras longitudinales y las fibras a 45 grados?
Las fibras longitudinales, orientadas en paralelo al eje de la varilla, contribuyen principalmente a controlar su rigidez. Las fibras colocadas a +45 y -45 grados permiten controlar la torsión y conseguir un comportamiento simétrico, independientemente de cómo se gire la varilla.
4) ¿Cuánto tiempo se tarda en fabricar una varilla de grafito?
En el laboratorio mostrado por PING, el curado en el horno dura aproximadamente dos horas, aunque depende de la resina utilizada. A ello hay que sumar el diseño, corte de materiales, enrollado, extracción del mandril, lijado, rectificado de la punta y acabado. El vídeo no especifica el tiempo total de fabricación de cada unidad.
5) ¿PING fabrica varillas diferentes para jugadores amateurs y profesionales?
Sí. La flexibilidad de los materiales permite desarrollar varillas para perfiles muy distintos, desde jugadores júnior con velocidades de swing de 40 mph hasta profesionales que alcanzan las 125 mph. Además, cada varilla se desarrolla teniendo en cuenta las características de la cabeza con la que trabajará, buscando el mejor rendimiento del conjunto.